Высокоточная гибка листового металла на станках ЧПУ с усилием 160 тонн
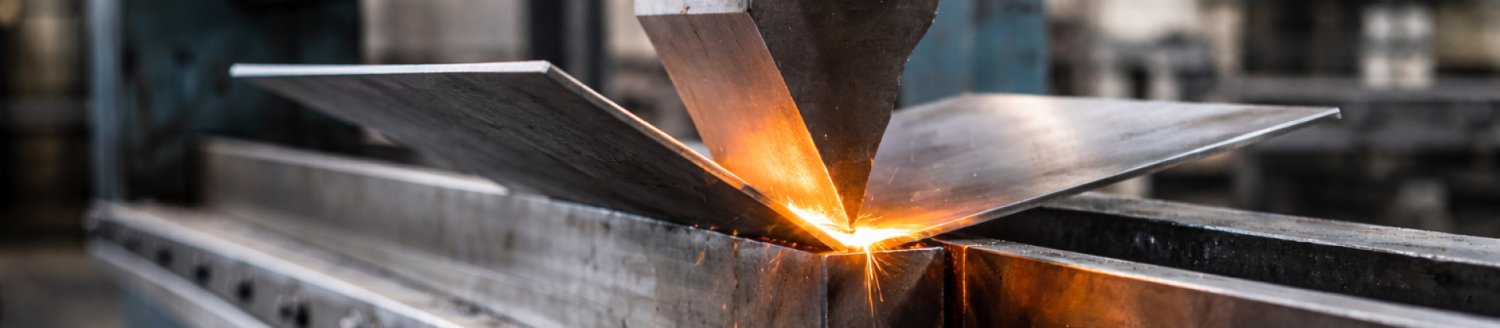
Завод металлообработки «МЕТПРОЦЕСС» выполняет высокоточную холодную гибку листового металлопроката на синхронизированных электрогидравлических прессах с ЧПУ с номинальным усилием 160 тонн (1600 кН) и максимальной рабочей длиной гиба до 3000 мм. Технологический комплекс обеспечивает изготовление сложных корпусных деталей, приборных боксов, электротехнических шкафов и несущих фасадных кассет без деформаций и сварочных швов с погрешностью угла не более ±0.15°.
В отличие от стандартной штамповки, листогибочные прессы с числовым программным управлением последнего поколения работают по принципу свободной (воздушной) гибки и калибровки с динамической компенсацией прогиба станины (система CNC Crowning). Полная синхронизация гидроцилиндров Y1–Y2 с точностью позиционирования 0.01 мм исключает перекос траверсы и неравномерность угла по всей трехметровой линии гиба заготовки.
Многоосевой сервоприводный задний упор (оси X, R, Z1, Z2) позиционирует заготовку с точностью до ±0.02 мм. Это позволяет за одну установку выполнять последовательную многопереходную гибку заготовок с переменным направлением полок, формируя закрытые объемные короба, П-, Z- и С-образные профили, карманы для замков и посадочные места под электронные платы.
Модернизация парка листогибочного оборудования завода «МЕТПРОЦЕСС» в 2026 году
В первой половине 2026 года производственный цех «МЕТПРОЦЕСС» в Москве завершил переоснащение участка холодной деформации, введя в эксплуатацию высокоточный листогибочный комплекс ЧПУ с усилием 160 тонн, оснащенный адаптивной оптической системой замера угла и активным бомбированием стола. По итогам 9 месяцев 2026 года на данном комплексе изготовлено 18 400 сложных корпусных узлов для приборостроения и электротехнической отрасли. Внедрение сквозной CAD/CAM интеграции чертежей сократило время переналадки на 38%, а точность гибки длинномерных заготовок позволила снизить технологический брак до рекордных 0.02%.
Изготовление сложных корпусных деталей: технологические возможности
Производство корпусных изделий методом ЧПУ гибки из цельного раскроенного листа металла значительно надежнее и экономичнее классической сборки на прихватках и сварных швах. Отсутствие термического воздействия исключает поводок плоскостей, сохраняет целостность антикоррозионного цинкового слоя или зеркальной полировки нержавеющей стали и обеспечивает идеальную собираемость смежных панелей корпуса.
- Шкафы телекоммуникационные и серверные стойки 19 дюймов (19")
- Корпуса радиоэлектронной аппаратуры (РЭА) со съемными крышками
- Пульты управления оператора, наклонные консоли, терминальные стойки
- Блоки питания, кожухи трансформаторов и распределительные коробки
- Шкафы автоматики, НКУ, вводно-распределительные устройства (ВРУ)
- Корпуса степени пылевлагозащиты IP54, IP65 и IP66 с двойным гибом под уплотнитель
- Дверные полотна с гибкой кромок на 180° (фальцовка для жесткости)
- Монтажные панели, перфорированные перегородки и кабельные лотки
- Кожухи технологических станков, приводов, редукторов и гидростанций
- Экраны шумоглушения и ограждения роботизированных ячеек
- Капоты дизель-генераторных и компрессорных агрегатов
- Вентиляционные короба, диффузоры и воздуховоды сложного сечения
- Фасадные кассеты закрытого и открытого типа длиной до 3000 мм
- Несущие кронштейны, Z-образные и шляпные профили повышенной жесткости
- Доборные планки, парапетные крышки, отливы и откосы без гофры
- Короба вентилируемых фасадов из стали до 3 мм и алюминия до 4 мм
Оснастка и специальные операции гибки на прессе 160 тонн
Наличие развитого парка инструментальной оснастки системы Promecam / Eurostamp позволяет реализовывать конструкторские решения любой сложности:
Таблица технических параметров листогибочного станка ЧПУ 160 тонн
Полные технические характеристики электрогидравлического листогибочного комплекса и эксплуатационные ограничения:
| Технический параметр | Значение характеристики | Производственное назначение |
|---|---|---|
| Номинальное усилие пресса | 1600 кН (160 метрических тонн) | Гибка стали толщиной до 8 мм и нержавейки до 5 мм |
| Максимальная длина гибки | до 3000 мм (стол 3100 мм) | Крупногабаритные панели, фасадные кассеты, короба |
| Расстояние между стойками станины | 2 600 мм | Глубокая подача листовых заготовок с боковыми отбортовками |
| Ход верхнего ползуна (Y1, Y2) | 260 мм | Свободная работа с высокими пуансонами для глубоких профилей |
| Глубина зева станины (Throat depth) | 410 мм | Гибка широких боковых полок без соударения со станиной |
| Высота раскрытия (Daylight) | 530 мм | Удобное извлечение готовых замкнутых коробчатых деталей |
| Точность синхронизации гидроцилиндров | ±0.01 мм | Параллельность траверсы по оптическим линейкам Heidenhain |
| Погрешность угла гиба | ±0.15° | Адаптивный оптический контроль угла в процессе гибки |
| Точность задних упоров (X, R) | ±0.02 мм | Стабильность линейных размеров полок в серийных партиях |
| Система компенсации прогиба стола | Динамическая CNC Crowning (Wila) | Идеальная прямолинейность угла на деталях до 3000 мм |
| Система ЧПУ | Delem DA-69T Touch (3D CAD/CAM) | Автоматический расчет развертки, усилия и коллизий |
| Диапазон толщин конструкционной стали | от 0.5 мм до 8.0 мм | Марки стали Ст3сп/пс, 09Г2С, 10ХСНД, 20, 45 |
| Диапазон толщин нержавеющей стали | от 0.5 мм до 5.0 мм | Марки AISI 304, AISI 316, AISI 430, 12Х18Н10Т |
| Диапазон толщин алюминиевых сплавов | от 0.5 мм до 8.0 мм | Сплавы АМг2, АМг3, АМг5, АМц, АД31Т |
| Оцинкованная листовая сталь | от 0.5 мм до 4.0 мм | Гибка без разрушения защитного слоя цинка (ГОСТ 14918-80) |
Таблица тарифов на гибку металла на станках ЧПУ 160 тонн (руб. за 1 гиб с НДС 20%)
Базовые цены на выполнение 1 прямолинейного гиба в зависимости от толщины металла и длины линии деформации:
| Толщина листа | Длина гиба до 1000 мм | Длина гиба до 2000 мм | Длина гиба до 3000 мм | Нержавеющая сталь | Алюминий / Сплавы |
|---|---|---|---|---|---|
| 0.5 – 1.0 мм | 18 ₽ | 24 ₽ | 32 ₽ | от 26 ₽ | от 22 ₽ |
| 1.2 – 1.5 мм | 22 ₽ | 28 ₽ | 38 ₽ | от 32 ₽ | от 28 ₽ |
| 2.0 – 2.5 мм | 28 ₽ | 38 ₽ | 52 ₽ | от 44 ₽ | от 36 ₽ |
| 3.0 – 4.0 мм | 45 ₽ | 62 ₽ | 85 ₽ | от 72 ₽ | от 58 ₽ |
| 5.0 – 6.0 мм | 70 ₽ | 98 ₽ | 135 ₽ | от 115 ₽ | от 90 ₽ |
| 7.0 – 8.0 мм | 110 ₽ | 155 ₽ | 210 ₽ | — | от 145 ₽ |
Загрузите развертку или чертеж детали в форматах DXF, DWG, STEP или PDF. Инженер-технолог рассчитает технологический маршрут, усилие гиба, допуски и предоставит расчет сметы за 20–30 минут!