Лазерный раскрой листового алюминия (АМг, АМц, Д16) толщиной от 1 до 12 мм
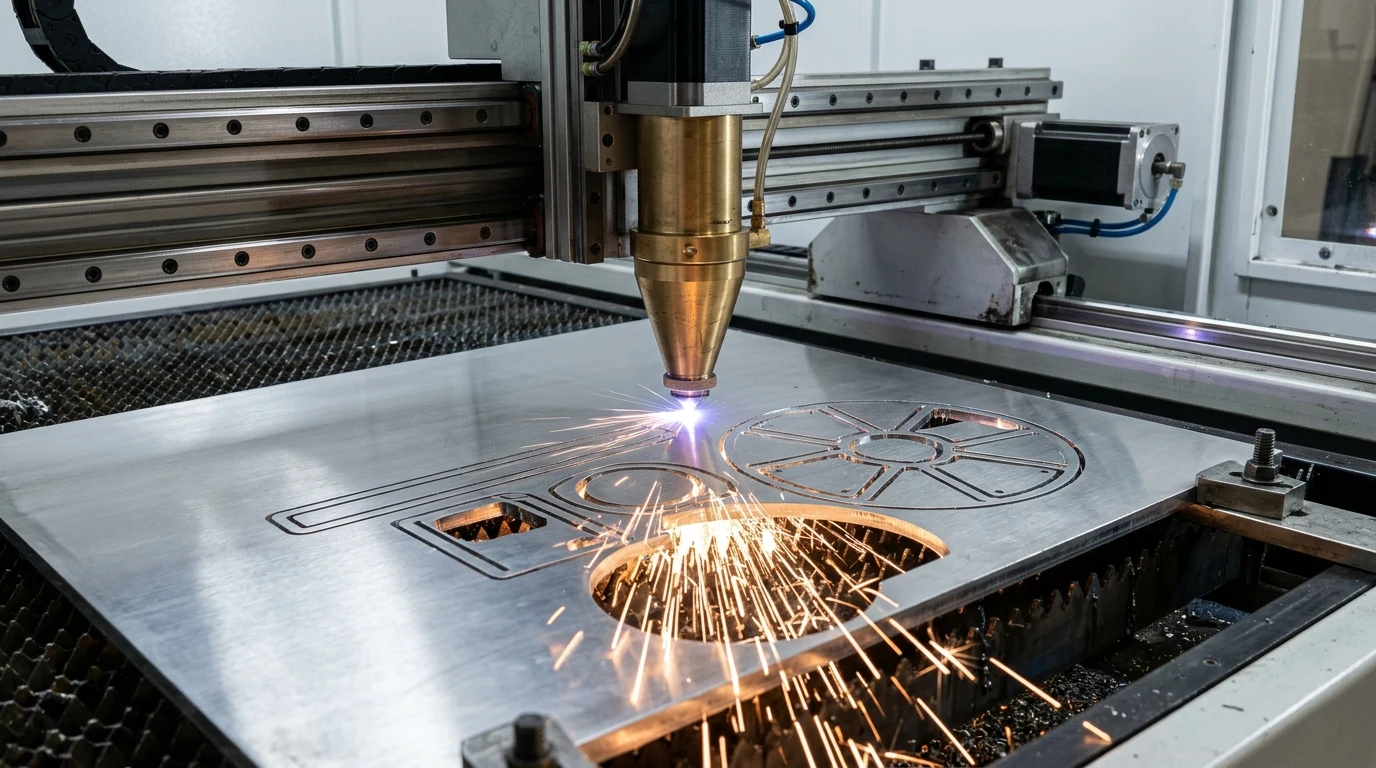
Московский завод металлообработки «МЕТПРОЦЕСС» выполняет высокоскоростной оптоволоконный раскрой листового проката деформируемых и конструкционных алюминиевых сплавов (АМг2, АМг3, АМг5, АМг6, АМц, Д16, Д16Т) толщиной от 1.0 до 12.0 мм на рабочих столах 2000×6000 мм. Наш парк оборудования 2026 года с лазерными излучателями мощностью 12 кВт оснащен аппаратными изоляторами Фарадея, оптическими ловушками отраженного луча и азотными трактами высокого давления (до 24 бар), что гарантирует зеркальную геометрию кромок без заусенцев, окалины и тепловых поводок.
Модернизация технологии раскроя алюминиевых сплавов на заводе «МЕТПРОЦЕСС»
По итогам III квартала 2026 года технологическая служба завода «МЕТПРОЦЕСС» подвела итоги эксплуатации модернизированных волоконных комплексов лазерного раскроя с адаптивной защитой от обратного отражения RayTools Back-Reflection Anti-Damage 3.0 и криогенными испарителями газообразного азота высокого давления 26 бар. За 9 месяцев 2026 года цех раскроил свыше 185 тонн алюминиевого проката марок АМг, АМц и дюралюминия Д16Т. Внедрение динамического заглубления фокуса сократило время первичного прожига на толщинах 8–12 мм на 44%, а выход годных деталей с нулевой шероховатостью и полным отсутствием наплывов грата составил рекордные 99.4%.
Особенности лазерного раскроя деформируемых и авиационных сплавов
Алюминий и сплавы на его основе относятся к категории труднообрабатываемых для лазерного луча материалов. Высокая теплопроводность (в 4–5 раз выше, чем у углеродистых сталей) требует концентрации колоссальной удельной плотности луча в точке реза. При недостаточной мощности волоконного источника тепло моментально отводится в тело заготовки, вызывая перегрев, коробление тонких листов и неконтролируемое оплавление кромок.
Магналии — алюминиево-магниевые сплавы с повышенной пластичностью и коррозионной стойкостью. При нагреве магний имеет низкую температуру кипения (1090°C) и быстро испаряется. ЧПУ-система поддерживает точный баланс давления азота для предотвращения пористости на торце реза.
Сплав с марганцем отличается максимальной деформируемостью и свариваемостью. Превосходно подходит для глубокой штамповки и гибки после раскроя. При резке азотом формирует зеркальный ровный срез без микротрещин.
Высокопрочные дюралюминиевые сплавы с медью и магнием для авиа- и приборостроения. Термоупрочненный прокат Д16Т требует минимальной зоны термического влияния (ЗТВ), чтобы не допустить локального отжига металла и снижения прочности контура детали.
Защита оптического тракта станка от отраженного луча (Anti-Reflection)
В холодном твердом состоянии чистый алюминий и полированные листы АМг/АМц отражают до 90–95% световой энергии в диапазоне длины волны 1.07 мкм, характерном для оптоволоконных иттербиевых лазеров. Отраженный пучок фотонов может направиться обратно по оптическому тракту в режущую головку и волоконный резонатор, что чревато термическим прожигом защитных стекол, повреждением коллиматорной линзы и выходом из строя диодных модулей накачки.
Как завод «МЕТПРОЦЕСС» решает проблему обратного отражения:
- Аппаратный изолятор Фарадея: многоступенчатый магнитооптический затвор в оптическом модуле пропускает прямое излучение и рассеивает отраженные лучи в водоохлаждаемую поглощающую ловушку.
- Быстродействующие фотодиодные датчики: встроенная телеметрия режущей головы фиксирует паразитное обратное излучение и автоматически меняет угол врезания или снижает пиковую мощность за 4 микросекунды при превышении критического порога.
- Бестраекторное врезание («Ramp Pierce» / «Flying Pierce»): первичный прожиг толстых листов выполняется с микрошаговым наклонным подходом сопла или по круговой спирали, исключая отражение луча под прямым углом 90° в объектив.
- Частотно-импульсная модуляция: старт реза производится в импульсном режиме с контролируемой скважностью до момента образования сквозной парогазовой ванны, после чего лазер мгновенно переходит в непрерывный режим реза (CW).
Предотвращение наплывов и грата на кромках: физика процесса
Низкая вязкость и высокое поверхностное натяжение расплавленного алюминия часто приводят к образованию прочного металлического грата (наплывов и «бороды») на нижней грани заготовки. При стандартной резке в кислороде образуется тугоплавкий оксид алюминия Al₂O₃ с температурой плавления 2044°C (при температуре плавления самого металла всего 660°C). Такая оксидная корка цементирует расплав, и удалить наплывы без фрезерования невозможно.
- Газообразный азот высокой чистоты 24 бар: мгновенно выдувает расплав из зоны реза со скоростью звуковой струи, предотвращая вторичную кристаллизацию на кромках.
- Отрицательное заглубление фокуса: фокальное пятно смещается на глубину 40–60% от толщины листа, расширяя нижний зазор канала для свободного выхода расплава.
- Конические сопла высокого давления (High-Speed Nozzle): устраняют турбулентные завихрения газового потока под листом, предотвращая оседание мелких капель алюминия.
- Синхронизация скорости и мощности (Power-to-Speed Sync): автоматическое снижение мощности излучателя на углах детали предотвращает перегрев вершин и оплавление кромок.
- Прямая готовность под сварку: торец полностью свободен от окислов и окалины, готов к роботизированной сварке TIG/MIG без механической зачистки.
- Резка в кислороде O₂ приводит к образованию тугоплавкого корунда Al₂O₃, не свариваемого без травления
- Недостаточное давление газа (менее 14 бар) оставляет сплошной наплыв металла по всей длине реза
- Фокусировка на поверхности листа сужает канал снизу, запирая жидкий алюминий
- Перегрев угловых элементов и оплавление посадочных отверстий
- Трудоемкая ручная слесарная обработка лепестковыми кругами, нарушающая геометрию
Таблица технических параметров лазерного раскроя алюминия
Регламентированные технологические параметры раскроя сплавов АМг, АМц, Д16 в среде чистого азота для оптоволоконного станка мощностью 12 кВт:
| Толщина (мм) | Марки сплавов | Давление N₂ | Скорость резки | Допуск ЧПУ | Шероховатость Ra | Состояние кромки |
|---|---|---|---|---|---|---|
| 1.0 – 1.5 мм | АМг2, АМг3, АМц, Д16 | 18–20 бар | 32.0 – 42.0 м/мин | ±0.03 мм | 3.2 мкм | Зеркальная, без грата |
| 2.0 – 3.0 мм | АМг2, АМг3, АМг5, Д16Т | 20–22 бар | 18.0 – 26.0 м/мин | ±0.04 мм | 3.8 мкм | Чистая металлизация |
| 4.0 – 5.0 мм | АМг3, АМг5, АМг6, Д16 | 22–24 бар | 9.0 – 14.0 м/мин | ±0.05 мм | 4.5 мкм | Гладкий торец 90° |
| 6.0 – 8.0 мм | АМг5, АМг6, АМц, Д16Т | 24–25 бар | 4.5 – 7.5 м/мин | ±0.06 мм | 5.2 мкм | Без наплывов и шлака |
| 10.0 мм | АМг3, АМг5, АМг6, Д16 | 25–26 бар | 2.5 – 3.8 м/мин | ±0.08 мм | 6.0 мкм | Прямолинейный рез |
| 12.0 мм | АМг5, АМг6, Д16Т | 25–26 бар | 1.4 – 2.2 м/мин | ±0.10 мм | 6.8 мкм | Минимальная конусность |
Стоимость лазерного раскроя алюминия за погонный метр (с НДС 20%)
Тарифы рассчитаны на раскрой давальческого металла заказчика или сертифицированного алюминиевого проката со склада завода «МЕТПРОЦЕСС»:
| Толщина листа | Тип сопла ЧПУ | До 100 пог. м | От 100 до 500 м | От 500 пог. м |
|---|---|---|---|---|
| 1.0 мм | Коническое Ø 1.2 мм E | 38 ₽ / м.п. | 32 ₽ / м.п. | 27 ₽ / м.п. |
| 1.5 мм | Коническое Ø 1.5 мм E | 46 ₽ / м.п. | 39 ₽ / м.п. | 33 ₽ / м.п. |
| 2.0 мм | Коническое Ø 1.5 мм E | 64 ₽ / м.п. | 54 ₽ / м.п. | 46 ₽ / м.п. |
| 3.0 мм | Двухконтурное Ø 2.0 мм | 115 ₽ / м.п. | 98 ₽ / м.п. | 84 ₽ / м.п. |
| 4.0 мм | Двухконтурное Ø 2.0 мм | 155 ₽ / м.п. | 132 ₽ / м.п. | 112 ₽ / м.п. |
| 5.0 мм | Двухконтурное Ø 2.5 мм | 205 ₽ / м.п. | 175 ₽ / м.п. | 148 ₽ / м.п. |
| 6.0 мм | Двухконтурное Ø 2.5 мм | 270 ₽ / м.п. | 230 ₽ / м.п. | 195 ₽ / м.п. |
| 8.0 мм | Сверхзвуковое Ø 3.0 мм | 395 ₽ / м.п. | 340 ₽ / м.п. | 290 ₽ / м.п. |
| 10.0 мм | Сверхзвуковое Ø 3.5 мм | 490 ₽ / м.п. | 420 ₽ / м.п. | 360 ₽ / м.п. |
| 12.0 мм | Сверхзвуковое Ø 4.0 мм | 560 ₽ / м.п. | 480 ₽ / м.п. | 410 ₽ / м.п. |
Технические характеристики лазерного комплекса раскроя алюминия
| Узел оборудования | Технические возможности и заводской норматив |
|---|---|
| Модель лазерного станка | Оптоволоконный портальный комплекс Bodor 12 кВт с ЧПУ BodorThinker 3.0 |
| Лазерный источник | Raycus Fiber Laser 12 000 Вт со встроенным изолятором обратного луча |
| Габариты рабочего поля | 2000 × 6000 мм (челночный стол с быстрой сменой паллет за 25 секунд) |
| Система защиты от отражения | RayTools Smart Back-Reflection Anti-Damage с оптической фотодиодной отсечкой |
| Технологический вспомогательный газ | Азот N₂ 99.999% высокой чистоты из криогенной емкости (давление 18–26 бар) |
| Точность позиционирования | ±0.03 мм на 6000 мм хода портала |
| Повторяемость позиционирования | ±0.02 мм по осям X / Y |
| Максимальная скорость перемещения | До 140 м/мин, максимальное ускорение привода до 1.5 G |
| Поддерживаемые марки алюминия | АМг2, АМг3, АМг5, АМг6, АМц, А5, АД31, Д16, Д16Т, В95 (ГОСТ 4784, ГОСТ 21631) |
Загрузите файл чертежа DXF, DWG или STEP. Инженер-технолог завода выполнит оптимальную раскладку деталей на алюминиевом листе в CAM-системе и подготовит смету за 20–30 минут!