Лазерная резка нержавеющей стали до 16 мм в азоте: чистая кромка без окалины
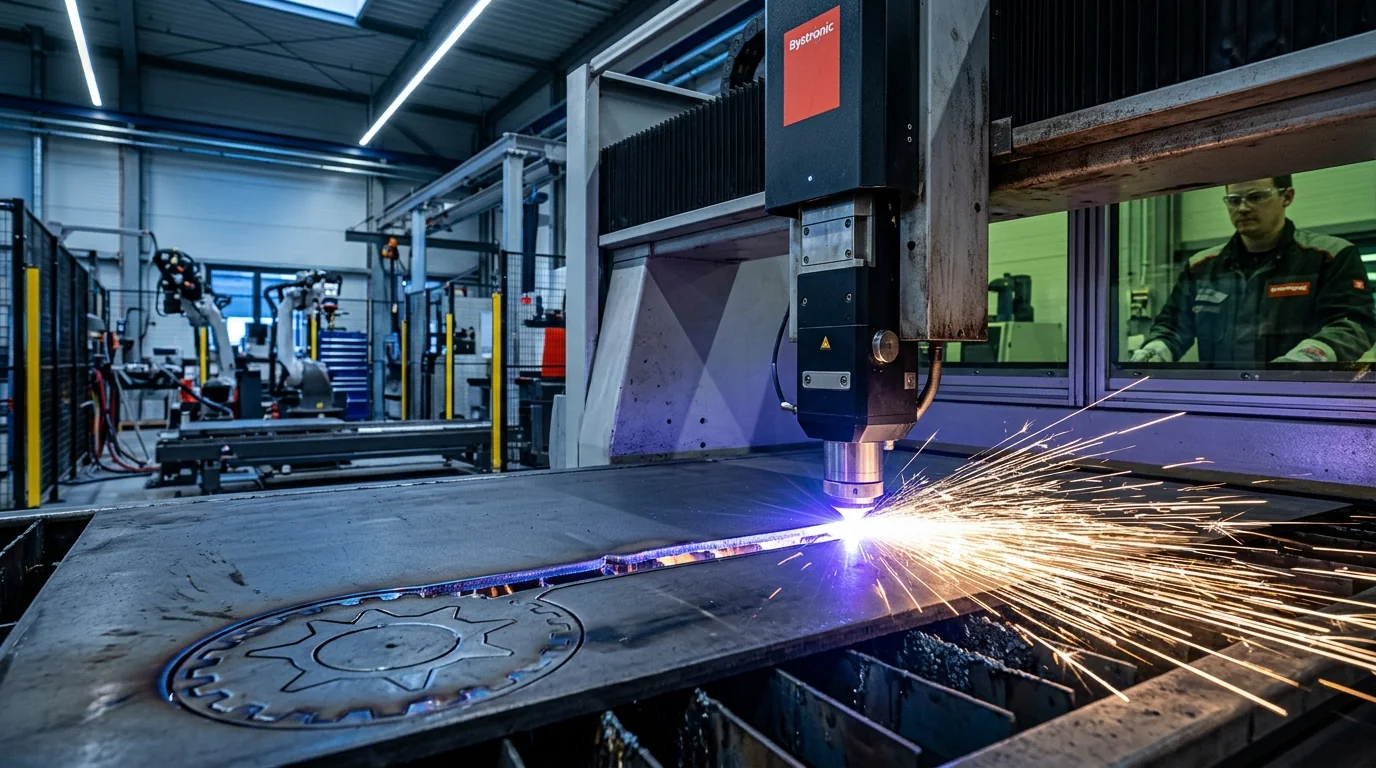
Завод металлообработки «МЕТПРОЦЕСС» осуществляет высокоскоростной оптоволоконный раскрой нержавеющего металлопроката толщиной от 0.5 до 16 мм в среде азота сверхвысокой чистоты (99.999%) под рабочим давлением до 25 бар. Технология исключает появление темного оксидного нагара, обеспечивая идеальный зеркальный торец, готовый к роботизированной сварке, порошковой покраске и полировке без ручной слесарной доводки.
При стандартной резке металла кислородом происходит экзотермическая реакция окисления железа и легирующих элементов (хрома, никеля, молибдена), в результате чего на кромке образуется плотный оксидный слой (окалина FeO·Cr₂O₃). Для пищевого, фармацевтического, химического оборудования и ответственных фасадных конструкций такая кромка недопустима: она вызывает точечную коррозию и снижает адгезию сварного шва.
Азотная лазерная резка (раскрой вспомогательным инертным газом N₂) действует по физическому принципу выдувания расплава из зоны реза узконаправленной струей высокого давления. Азот полностью блокирует доступ кислорода воздуха к расплавленному металлу, сохраняя антикоррозионный пассивный слой хрома по всему контуру заготовки.
Модернизация азотной инфраструктуры завода «МЕТПРОЦЕСС»
В III квартале 2026 года производственный комплекс МЕТПРОЦЕСС завершил ввод в эксплуатацию криогенной газификационной станции высокого давления (28 бар) с непрерывным спектральным контролем чистоты азота 99.999%. По данным технологической службы за 9 месяцев 2026 года, перевод раскроя аустенитных сталей AISI 304 / 316 и 12Х18Н10Т на азот позволил сократить производственный цикл изготовления серийных партий на 38% за счет полного исключения операций химического травления и зачистки кромок лепестковыми кругами. Скорость раскроя листов толщиной 1.5–3.0 мм достигла 38 м/мин при соблюдении допусков 1-го класса точности по ГОСТ Р ИСО 9013.
Преимущества лазерного раскроя нержавеющей стали в азоте
- Кромка серебристая, зеркальная, полностью свободна от темных оксидов
- Сохранение легирующего слоя хрома и стойкости к межкристаллитной коррозии
- Непосредственная свариваемость TIG/MIG без предварительного шлифования
- Идеальная адгезия полимерно-порошковых красок и гальванопокрытий
- Минимальная конусность реза (до 0.03–0.12 мм) на толщинах до 16 мм
- Черная корка окалины толщиной до 0.15 мм на торце деталей
- Выгорание хрома и углерода в приграничной зоне реза
- Требует обязательной механической зачистки или травления
- Риск отслоения порошкового покрытия при эксплуатации деталей
- Повышенный грат в нижней части реза на толщинах от 4 мм
Таблица допусков и точности лазерного реза нержавеющей стали (ГОСТ Р ИСО 9013)
Прецизионная кинематика порталов и автоматическая калибровка фокусного расстояния обеспечивают соответствие 1-му и 2-му классу точности:
| Толщина листа | Линейный допуск (мм) | Шероховатость Ra | Конусность реза (u) | Ширина реза (керф) | Качество кромки |
|---|---|---|---|---|---|
| 0.5 – 1.5 мм | ±0.03 мм | 3.2 мкм | 0.02 мм | 0.12 мм | Зеркальная, без окалины |
| 2.0 – 3.0 мм | ±0.04 мм | 3.8 мкм | 0.03 мм | 0.15 мм | Зеркальная, без окалины |
| 4.0 – 5.0 мм | ±0.05 мм | 4.2 мкм | 0.05 мм | 0.18 мм | Светлая металлизация |
| 6.0 – 8.0 мм | ±0.08 мм | 4.8 мкм | 0.07 мм | 0.22 мм | Чистый торец без грата |
| 10.0 – 12.0 мм | ±0.10 мм | 5.4 мкм | 0.10 мм | 0.28 мм | Прямолинейный рез |
| 14.0 – 16.0 мм | ±0.12 мм | 6.3 мкм | 0.14 мм | 0.34 мм | Без наплывов и шлака |
Таблица скорости резки в азоте и прайс-лист (за погонный метр с НДС 20%)
Скоростные параметры для оптоволоконного источника 12 кВт при давлении азота 18–26 бар (марки стали AISI 304 / 316 / 430 / 12Х18Н10Т):
| Толщина (мм) | Давление N₂ | Скорость резки | Тип сопла | Цена до 500 м | Цена от 500 м |
|---|---|---|---|---|---|
| 1.0 мм | 18 бар | 34.0 – 38.0 м/мин | Ø 1.2 мм E | 28 ₽ / м.п. | 24 ₽ / м.п. |
| 1.5 мм | 19 бар | 26.0 – 30.0 м/мин | Ø 1.5 мм E | 36 ₽ / м.п. | 31 ₽ / м.п. |
| 2.0 мм | 20 бар | 20.0 – 24.0 м/мин | Ø 1.5 мм E | 48 ₽ / м.п. | 42 ₽ / м.п. |
| 3.0 мм | 22 бар | 12.0 – 15.0 м/мин | Ø 2.0 мм E | 84 ₽ / м.п. | 72 ₽ / м.п. |
| 4.0 мм | 22 бар | 8.5 – 10.5 м/мин | Ø 2.0 мм E | 115 ₽ / м.п. | 98 ₽ / м.п. |
| 5.0 мм | 24 бар | 6.0 – 7.5 м/мин | Ø 2.5 мм E | 145 ₽ / м.п. | 125 ₽ / м.п. |
| 6.0 мм | 24 бар | 4.5 – 5.5 м/мин | Ø 2.5 мм E | 195 ₽ / м.п. | 170 ₽ / м.п. |
| 8.0 мм | 25 бар | 3.0 – 3.8 м/мин | Ø 3.0 мм E | 270 ₽ / м.п. | 235 ₽ / м.п. |
| 10.0 мм | 25 бар | 2.2 – 2.8 м/мин | Ø 3.5 мм E | 380 ₽ / м.п. | 330 ₽ / м.п. |
| 12.0 мм | 26 бар | 1.6 – 2.1 м/мин | Ø 4.0 мм E | 490 ₽ / м.п. | 425 ₽ / м.п. |
| 16.0 мм | 26 бар | 1.0 – 1.4 м/мин | Ø 4.5 мм E | 680 ₽ / м.п. | 590 ₽ / м.п. |
Технические параметры лазерного станочного парка
| Параметр оборудования | Значение и регламент производства |
|---|---|
| Модель лазерного комплекса | Промышленный комплекс Bodor Fiber 12 кВт с ЧПУ BodorThinker |
| Тип излучателя | Raycus Fiber Laser (длина волны 1.07 мкм, непрерывная генерация) |
| Габариты рабочего стола | 2000 × 6000 мм (сменный челночный стол с гидроподъемом) |
| Рабочий вспомогательный газ | Газообразный азот N₂ чистоты 99.999% (криогенная станция) |
| Диапазон давлений газа в сопле | От 16 до 28 бар (автоматический пропорциональный клапан SMC) |
| Максимальная масса листа | До 2 500 кг |
| Точность позиционирования | ±0.03 мм на длине 6000 мм |
| Повторяемость позиционирования | ±0.02 мм |
| Максимальная скорость перемещения | До 140 м/мин (ускорение до 1.5 G) |
| Поддерживаемые марки сталей | AISI 304, AISI 304L, AISI 316, AISI 316L, AISI 430, AISI 321, 12Х18Н10Т, 08Х18Н10 |
Загрузите файл чертежа DXF, DWG или STEP. Инженер-технолог завода выполнит тестовую раскладку на листе с учетом припусков и предоставит расчет сметы за 20–30 минут!